제1원리 질문. 코팅 두께는 무엇으로 정해지는가. 슬롯다이 코팅은 좁은 틈으로 밀어낸 슬러리가 움직이는 집전체 위에 펼쳐지는 방식이라, 단위 시간에 내보낸 부피를 단위 시간에 지나간 면적으로 나눈 값이 곧 두께가 되기 때문이다.
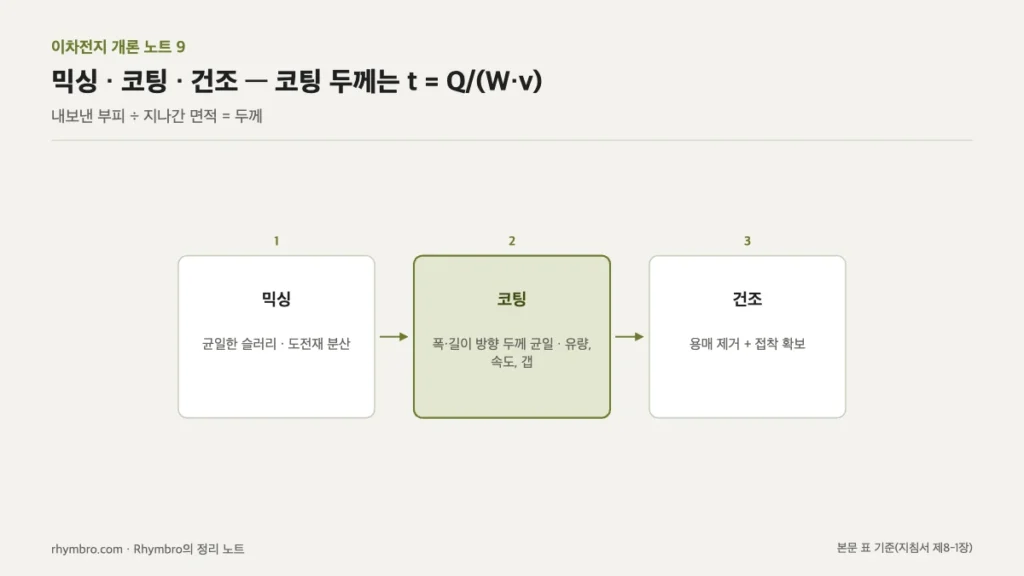
핵심 — 세 공정의 목표
| 공정 | 목표 | 핵심 변수 (지침서 제8-1장) |
|---|---|---|
| 믹싱(mixing) | 균일한 슬러리, 도전재 분산 | 투입 순서, 회전 속도, 시간, 점도 |
| 코팅(coating) | 폭·길이 방향 두께 균일 | 유량, 코팅 속도, 갭, 슬러리 유변 특성 |
| 건조(drying) | 용매 제거 + 접착 확보 | 온도 프로파일, 오븐 존, 풍속 |
믹싱에서는 도전재가 뭉치기 쉬워 먼저 충분히 푼 뒤 활물질을 넣는 순서가 흔히 쓰인다. 분산 에너지가 부족하면 응집체가 남고, 과하면 도전재 구조가 파괴되거나 발열로 슬러리가 변질된다.
공학적 근거 — 슬롯다이 두께식
지침서의 식은 twet = Q / (W × v)다. twet는 젖은 코팅 두께(mm), Q는 슬러리 공급 유량(mm³/s), W는 코팅 폭(mm), v는 집전체 이동 속도(mm/s)다.
| 단계 (가정 조건) | 계산 | 결과 |
|---|---|---|
| ① 속도 환산 (50 m/min) | 50 × 1,000 / 60 | 833.3 mm/s |
| ② 목표 젖은 두께 0.2 mm, 폭 600 mm | Q = 0.2 × 600 × 833.3 | 100,000 mm³/s (= 100 mL/s) |
| ③ 유량 고정, 속도만 10% 증가 | 0.2 / 1.1 | 0.182 mm (약 9.1% 감소) |
폭 방향 균일도는 다이 내부 유동 설계로, 길이 방향 균일도는 공급 압력 안정으로 확보한다고 지침서는 정리한다.
사례 적용 — 건조가 접착을 결정한다
건조는 단순히 말리는 공정이 아니다. 너무 빠르면 용매가 급격히 증발하며 바인더를 표면으로 끌고 올라가(바인더 마이그레이션, binder migration) 집전체 쪽 접착이 약해지고 표면에 크랙이 생긴다. 그래서 처음엔 낮은 온도로 천천히 용매를 빼고 점차 온도를 높이는 단계 승온 프로파일을 쓴다. 로딩이 높은 후막 전극일수록 건조가 어렵고, 건조 오븐은 전극 라인에서 가장 긴 설비이자 에너지를 많이 쓰는 공정이라 효율화 여지가 크다고 지침서는 적는다.
용어 메모
이번 편에 나온 핵심 용어를 지침서의 정의에 맞춰 영문과 함께 한 줄씩 정리했다. 다음 편을 읽을 때 기준으로 삼는다.
| 용어 | 영문 | 한 줄 정의 |
|---|---|---|
| 슬롯다이 코팅 | slot-die coating | 좁은 틈으로 슬러리를 밀어내 도포하는 방식 |
| 슬러리 | slurry | 활물질·도전재·바인더·용매를 섞은 유동체 |
| 바인더 마이그레이션 | binder migration | 급속 건조 시 바인더가 표면으로 쏠리는 현상 |
| 로딩 | loading | 단위 면적당 활물질량 |
내 해석 — Rhymbro가 읽은 것
t = Q/(W·v)를 계산해 보니 속도 10% 변화가 두께 9% 변화로 바로 이어진다. 코터에서 라인 속도 가감속 구간이 두께 불량 구간이 되는 이유가 이 한 줄에 들어 있다. 속도가 바뀌는 순간 유량이 같은 비율로 따라와야 한다.
R2R 설비로 보면 코팅·건조·장력은 따로 떼어 볼 수 없다. 지침서 정리표의 ‘코팅·건조·장력 통합 제어’가 설비 설계의 출발점이라고 이해했다.
한계로, twet = Q/(W×v)는 젖은 두께의 체적 보존식이라 건조 후 두께는 고형분 비율과 수축에 따라 달라지고, 실제 균일도는 슬러리 유변 특성과 다이 설계에 크게 좌우된다.
요약
| 항목 | 정리 |
|---|---|
| 믹싱 | 분산이 핵심, 도전재 먼저 |
| 코팅 | twet = Q/(W×v), 균일성 관건 |
| 가정 계산 | 폭 600 mm, 50 m/min, 0.2 mm → 100 mL/s |
| 건조 | 단계 승온으로 바인더 마이그레이션 방지 |
그래서 나는 무엇을 하기로 했나
이번 주는 가정 조건에서 라인 속도를 30~80 m/min으로 바꿀 때 필요한 유량 표를 만들고, 가감속 중 두께를 유지하려면 유량이 얼마나 빨리 따라와야 하는지 계산해 보기로 했다.
개념과 표의 값은 개인 학습용으로 정리한 이차전지 종합지침서의 해당 장(핵심 개념·공학적 근거·현장 엔지니어 노트·정리)을 바탕으로 다시 썼다. 표의 수치는 지침서가 제시한 대표 범위이며, ‘가정’으로 표시한 수치는 설명용이다. 계산은 파이썬으로 검산했다.
이차전지 개론 노트 · 전체 10편
- 이차전지 개론 노트 1 — 전지의 기본 원리, 산화·환원과 패러데이 법칙
- 이차전지 개론 노트 2 — 로킹체어 메커니즘과 N/P 비
- 이차전지 개론 노트 3 — 셀 구성 요소, 전극·분리막·전해액·집전체
- 이차전지 개론 노트 4 — 양극 활물질, 층상·올리빈·스피넬의 상충 관계
- 이차전지 개론 노트 5 — 흑연 음극, 372 mAh/g과 낮은 전위의 양날
- 이차전지 개론 노트 6 — 전해질, 리튬염·용매·첨가제와 σ = nqμ
- 이차전지 개론 노트 7 — 분리막, 세라믹 코팅과 셧다운
- 이차전지 개론 노트 8 — 셀 설계 통합, 에너지밀도를 분해하면 보이는 세 방향
- 이차전지 개론 노트 9 — 전극 공정 ① 믹싱·코팅·건조, t = Q/(W·v)
- 이차전지 개론 노트 10 — 전극 공정 ② 압연·슬리팅·노칭, 롤 크라운과 버
같은 카테고리에서 함께 읽기
강의자료 121편
독일어 문법 노트 10 — 관계절, Die Maschine, die wir kauften
관계대명사의 성·수는 선행사를 따르고, 격은 관계절 안에서의 역할로 정해진다. 전치사 + 관계대명사, wo와 was·wer까지 설비·부품 예문으로 정리했다.
독일어 문법 노트 9 — 종속절과 동사 후치, weil·dass·wenn·als
weil·dass·wenn·obwohl·ob가 이끄는 절에서는 활용된 동사가 맨 끝으로 간다. 종속절이 앞에 오면 쉼표를 사이에 두고 동사가 마주 보는 구조, als…
독일어 문법 노트 8 — 형용사 어미변화, 다섯 칸의 -e와 나머지 -en
정관사가 성·격을 표시하면 형용사는 -e나 -en만 붙는다. -e가 오는 자리는 다섯 칸뿐이고 나머지는 전부 -en. 서술 용법에는 어미가 없다는 점까지 정리했다.
[…] 이차전지 개론 노트 9 — 전극 공정 ① 믹싱·코팅·건조, t = Q… […]